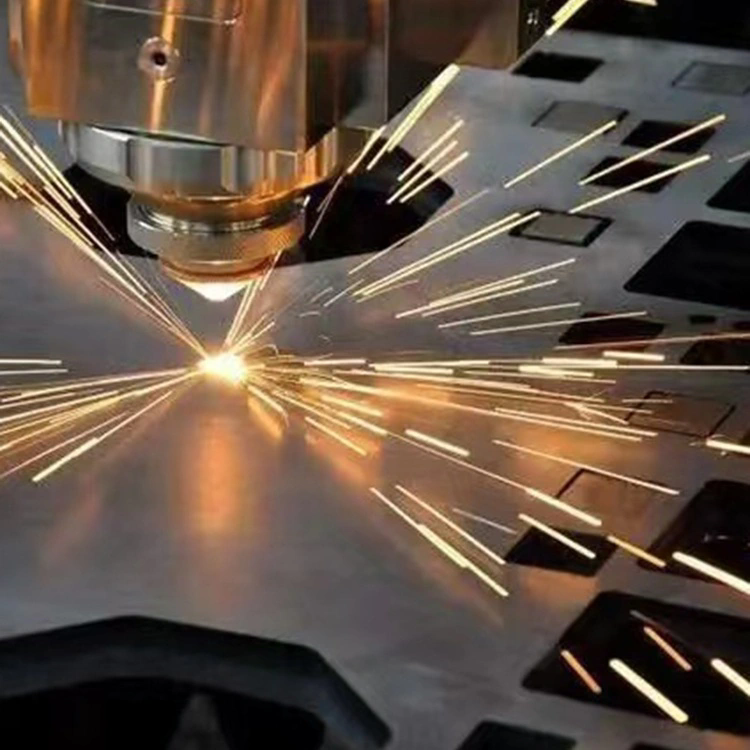
Заманауи өндірістің ландшафты күрделі геометрияларға, қатаң төзімділікке және экзотикалық материал композицияларына сұранысқа байланысты бұрын-соңды болмаған қарқынмен өзгеруде. Ондаған жылдар бойы лазерлік кесу негізінен негізгі полимерлермен қатар стандартты қара және түсті металдармен шектелді. Дегенмен, резонаторлық технологияның, сәулені жеткізу жүйелерінің және басқару бағдарламалық құралының эволюциясы бұл шектеулерді жойды. Бүгін, озықлазерлік кесужүйелер жай ғана құрал емес; олар бір кездері жарықпен кесу мүмкін емес немесе практикалық емес деп есептелген бірқатар материалдарды өңдеуге қабілетті күрделі өндіріс орталықтары.
Жетілдірілген лазерлік кесу жүйелерімен қандай жаңа материалдарды өңдеуге болатынын түсіну инновациялар енгізуді қалайтын инженерлер, дизайнерлер және сатып алу мамандары үшін өте маңызды. Электрлік көлік компоненттеріне қажетті шағылыстыратын жоғары мыс қорытпалары немесе аэроғарышта қолданылатын нәзік композициялық материалдар болсын, заманауи лазерлік жабдықтың мүмкіндіктері күрт кеңейді. СағатTianjin Shenghui Metal Products Co., Ltd.,Біз зауыттың осы өнеркәсіптік революцияның алдыңғы қатарында болуын қамтамасыз ету үшін озық технологияны біріктіре отырып, осы эволюцияның куәсі болдық.
Мазмұн каталогы
Қандай экзотикалық металдар мен қорытпалар қазір лазерлік кесу арқылы жүйелі түрде кесіледі?
Металлургиядағы «экзотикалық» термині әдетте қаттылығына, қаттылығына немесе химиялық реактивтілігіне байланысты өңдеуге қиын материалдарға қатысты. Дәстүрлі механикалық кесу әдістері осы қорытпалармен кездескенде жиі төмендейді, бұл құралдың жоғары тозуына және баяу өткізу қабілетіне әкеледі. Дегенмен, лазерлік кесудегі соңғы жетістіктермен біз бұл кедергілерді жойдық. Біздің зауыт он жыл бұрын құрал-саймандарды бұзатын материалдарды жүйелі түрде өңдейді.
Ең маңызды жетістіктердің бірі - Inconel, Hastelloy және Titanium сияқты жоғары берік аэроғарыштық қорытпаларды өңдеу. Бұл материалдар экстремалды температура мен қысымға төтеп беруі керек компоненттер үшін өте маңызды. Жетілдірілген лазерлік кесу жүйелері материалдың құрылымдық тұтастығы бұзылмағаны үшін жылу әсер ететін аймақты жасау үшін арнайы толқын ұзындығын реттеу мен импульстік модуляцияларды пайдаланады. Біз бұған бір уақытта кесілген жерді салқындатып, балқыған материалды сыртқа шығарып, микрокрекингке жол бермейтін жоғары қысымды көмекші газдарды қолдану арқылы қол жеткіземіз.
Жаппай өсуді байқаған тағы бір санат - бұл автомобиль өнеркәсібінде қолданылатын жоғары берік болаттарды (AHSS) өңдеу. Бұл болаттар, соның ішінде пресспен шыңдалған болат (PHS) өте берік, бірақ кесу қиынға соғады. Жүйелерімізбен біз механикалық престер сәйкес келмейтін жылдамдықпен және дәлдікпен осы материалдарды өткізетін көп киловатт талшықты лазерлерді қолданамыз. Лазерлік кесу қондырғыларымыздың икемділігі қымбат қатты құралдарды қажет етпей-ақ жылдам прототип жасауға және аз көлемді өндіріске мүмкіндік береді.
Сонымен қатар, медициналық және электроника өнеркәсібінде қолданылатын жоғары таза металдарды кесу мүмкіндігі жақсарды. Хирургиялық имплантаттар үшін қолданылатын тантал және жартылай өткізгіш компоненттер үшін қолданылатын молибден қазір біздің зауытта күнделікті өңделеді. Біздің жабдықтың дәлдігі ластанудың болмауын қамтамасыз етеді, бұл биоүйлесімділік пен электронды өнімділік үшін өте маңызды. Төменде осы жетілдірілген металдар үшін қолданылатын біздің негізгі лазерлік кесу жүйелеріміздің сипаттамаларын егжей-тегжейлі сипаттайтын кесте берілген.
|
Материалдық категория
|
Арнайы қорытпалар
|
Лазер түрі
|
Максималды қалыңдығы (мм)
|
Көмекші газ
|
| Суперқорытпалар |
Inconel 718, Hastelloy C-276 |
Талшықты лазер (6кВт - 12кВт) |
20 мм |
Азот / Аргон |
| Беріктігі жоғары болаттар |
Usibor 1500, Ductibor 500 |
Талшықты лазер (8кВт - 15кВт) |
30 мм |
Қысылған ауа / азот |
| Отқа төзімді металдар |
Молибден, тантал, вольфрам |
Жасыл толқын ұзындығы талшықты лазер |
8 мм |
Аргон |
| Титан қорытпалары |
5-сынып (Ti6Al4V), 23-сынып |
Талшықты лазер (4кВт - 8кВт) |
25 мм |
Аргон (тотығуды болдырмау үшін) |
Бұл кесте Tianjin Shenghui Metal Products Co., Ltd компаниясында бар техникалық мүмкіндікті көрсетеді. Біздің әртүрлі лазерлік көздерге инвестициялау бізге кесу процесін дайындаманың нақты металлургиялық қасиеттеріне сәйкес келтіруге мүмкіндік береді. Біз бір өлшемді көзқарасқа сенбейміз; оның орнына біз лазердің толқын ұзындығы мен қуатын материалдың сіңіру сипаттамаларына сәйкестендіреміз. Бұл «Енді қандай жаңа материалдарды жетілдірілген лазерлік кесу жүйелерімен өңдеуге болады?» деген сұраққа жауап береді. Сіз бізбен серіктес болған кезде жауап әрқашан дерлік «Иә» болады.
Жетілдірілген жүйелер шағылыстырғыш және композиттік материалдарды қалай өңдейді?
Тарихи тұрғыдан алғанда, мыс, жез және алюминий сияқты шағылыстыратын материалдар лазерлік кесуге кедергі болды. Лазер сәулесі резонаторға қайта оралып, оптика мен лазер көзінің өзіне апатты зақым келтіреді. Сол сияқты, композициялық материалдар, олардың гетерогенді құрылымы бар, матрица мен арматураның әртүрлі булану нүктелеріне байланысты қиындықтар туғызды. Сонымен, жетілдірілген лазерлік кесу жүйелері бұл кедергілерді қалай жеңді?
Шағылыстырғыш материалдарға арналған шешім кіріктірілген кері шағылысу қорғанысы бар озық талшықты лазер технологиясын қабылдауда жатыр. Ескі CO2 лазерлерінен айырмашылығы, заманауи талшықты лазерлер қатты күйдегі күшейткіш ортаны пайдаланады. Біздің жүйелер кері шағылысуларды бірден анықтайтын сенсорлармен жабдықталған. Егер шағылысқан энергияның жоғарылауы анықталса, жүйе импульс параметрлерін реттейді немесе қуысты қорғау үшін сәулені уақытша өшіреді. Сонымен қатар, талшықты лазерлердің қысқа толқын ұзындығы (әдетте 1,07 микрометр) CO2 лазерлерінің ұзын толқын ұзындығына қарағанда мыс пен жезге оңай сіңеді. Бұл шағылыстырудың орнына энергияның тиімді түрде жылуға айналатынын білдіреді, бұл таза, жылдам кесуге мүмкіндік береді.
Композиттерге келетін болсақ, көміртекті талшықты арматураланған полимерлер (CFRP) және шыны талшықты арматураланған полимерлер (GFRP) сияқты материалдарды өңдеу шындыққа айналды. Мұнда кілт тек қуат емес, импульс ұзақтығы. Біз материалды балқытудың орнына сублимация арқылы буландыратын ультра қысқа импульстік лазерлерді (пикосекунд немесе фемтосекунд) қолданамыз. Бұл «суық абляция» процесі көміртекті талшықтардың айналадағы полимерлі матрицаны ерітпей таза кесілуін қамтамасыз етеді, бұл өрескел жиек пен қабаттасуға әкеледі.
Біздің зауыт заманауи электроника мен оқшаулауда қолданылатын көп қабатты материалдарды кесуді де жетілдірді. Олар көбінесе металл фольгаға жабыстырылған полимерлі пленкадан тұрады. Дәстүрлі кесу қабаттарды біріктіреді. Жетілдірілген сәулелік кескіндеу оптикасының көмегімен біз жеке қабаттарды бұрмаламай стек арқылы дәл кесу үшін фокус нүктесін реттей аламыз. Міне, осы қиын материалдар үшін ұсынатын негізгі мүмкіндіктер:
-
Шағылыстырғыш металдар:Таза мыс (6 мм дейін), жез (8 мм дейін) және жоғары кремнийлі алюминий.
-
Термиялық композиттер:Көміртекті талшықты препрег және өңделген CFRP (10 мм-ге дейін) ең аз күйдірумен.
-
Ламинаттар:ПХД өндіруге арналған мыс қапталған ламинаттар (CCL), нөлдік бұрандамен кесілген.
-
Қапталған материалдар:Мырышталған болат және Алуцинк, коррозияға жол бермеу үшін жиекті тығыздағышпен кесілген.
Tianjin Shenghui Metal Products Co., Ltd. компаниясында бізде осы материалдар үшін арнайы конфигурацияланған арнайы жұмыс станциялары бар. Біздің инженерлер бір-біріне ұқсамайтын материалдармен сәуленің өзара әрекеттесуінің нюанстарын түсінеді. Біз бұл элементтерді жай ғана өңдемейміз; оңтайлы беру жылдамдығын және газ комбинациясын анықтау үшін материалдың құрамын талдаймыз. Бұл техникалық сараптама біздің беделіміздің негізі болып табылады және неге клиенттер өздерінің ең күрделі жобаларын бізге сенеді. Жетілдірілген лазерлік кесу жүйелерімен қандай жаңа материалдарды өңдеуге болатынын білу қажет болғанда, олар біздің табысқа жету тәжірибесіне жүгінеді.
Неліктен керамика мен сапфир сияқты металл емес материалдар енді өміршең?
Лазерлік кесудің таза металл өңдеу құралынан әмбебап өңдеу ерітіндісіне ауысуы оның қатты, сынғыш бейметалдарға қолданылуымен жақсы көрінеді. Техникалық керамика (глинозем, цирконий), сапфир және арнайы әйнек сияқты материалдарды пішіндеу қиын екені белгілі. Олар термиялық кернеу кезінде крекингке бейім және көптеген кескіш құралдарға қарағанда қиынырақ. Дегенмен, лазерлік кесу жүйелерімен қандай жаңа материалдарды өңдеуге болады деген сұраққа лазерлік толқын ұзындығы мен сәулені басқарудағы инновациялардың арқасында дәл осы заттар кіреді.
Дәстүрлі лазерлер керамикамен күресті, өйткені олар мөлдір немесе инфрақызыл сәулеге шағылыстырады. Біздің әдіс CO2 лазерлерін (керамикалық тор сіңіретін ұзағырақ толқын ұзындығы бар) немесе жақында жасыл және ультракүлгін лазерлерді пайдаланады. Мысалы, сапфирді кесу кезінде, ол төзімділігі жоғары сағаттардың беттері мен смартфондардың камераларының қақпақтары үшін қолданылады, біз «жіпті» деп аталатын әдісті қолданамыз. Ультра қысқа импульстік лазер материалдың ішіне бағытталған. Жоғары қарқындылық материалды іштей өзгертетін плазмалық жіпті жасайды, бұл іс жүзінде беткі зақымсыз бөлу сызығын жасайды. Содан кейін бөлшектер жұмсақ механикалық күшпен бөлініп, таза жиектер пайда болады.
Күштік электроникада қолданылатын кремний карбиді (SiC) сияқты өткізгіш керамика үшін біз көп сатылы процесті қолданамыз. Біріншіден, төмен қуатты сәуле материалды бағалайды. Содан кейін басқарылатын сыну процесі бөліктерді бөледі. Бұл SiC нәзік электрлік қасиеттері микро-жарықтармен бұзылмауын қамтамасыз етеді. Біздің лазерлік кесу жүйелері абсолютті дәлдікті қамтамасыз ететін және дайындаманы сындыратын дірілді азайтатын, материалды тұрақты сәуленің астында жылжытатын дәлдік сатыларымен жабдықталған.
Бұл материалдарды өңдеудің өміршеңдігі барлық салаларда жаңа дизайн мүмкіндіктерін ашады. Медициналық технологияда циркониялық тіс импланттары мен хирургиялық құралдарды енді бірнеше күн ішінде емес, бірнеше минут ішінде арнайы геометрияға кесуге болады. Жартылай өткізгіштер өнеркәсібінде шыны аралықтарды және керамикалық негіздерді дәл кесу мүмкіндігі миниатюрленген электрониканың келесі буынын шығаруға мүмкіндік береді. Төменде біздің зауытта қазіргі уақытта өңделетін металл емес материалдардың тізімі берілген, бұл біздің мүмкіндіктеріміздің кеңдігін көрсетеді:
-
Техникалық керамика:Алюминий тотығы (Al2O3), цирконий (ZrO2), кремний нитриді (Si3N4).
-
Кристалды материалдар:Синтетикалық сапфир, кварц және рубин.
-
Арнайы шыны:Боросиликат, горилла әйнегі және балқытылған кремний.
-
Табиғи материалдар:Тығыздығы жоғары графит және көміртек-көміртекті композиттер.
Бейметалдарға арналған бұл кеңейту Tianjin Shenghui Metal Products Co., Ltd компаниясының тәжірибесіне айтарлықтай инвестицияны білдіреді. Біз өз техниктерімізді сынғыш материалдарды өңдеу өнеріне арнайы оқыттық. Ол болат кесуден басқа сананы қажет етеді; шыдамдылық пен дәлдік маңызды. Осы әдістерді меңгере отырып, біз өз клиенттерімізге қалыңдығы дюймдік болатпен немесе вафли жұқа сапфирмен жұмыс істейтініне қарамастан, олардың барлық дәлдіктегі дайындау қажеттіліктері үшін бір көзді қамтамасыз етеміз. Енді қандай жаңа материалдарды жетілдірілген лазерлік кесу жүйелерімен өңдеуге болады деген сұраққа күнделікті біздің зауыт қабатында жауап беріледі.
Қысқаша мазмұны: Материалды өңдеудің болашағы
Лазерлік кесу технологиясының саяхаты тұрақты кеңеюдің бірі болып табылады. Жұқа парақтарды кесуге арналған тауашалық құрал ретінде алғашқы күндерінен бастап ол заманауи өнеркәсіп үшін жан-жақты, таптырмас процеске айналды. Біз шағылыстыратын металдардың, суперқорытпалардың, композиттердің және тіпті сынғыш керамикалардың қазір мүмкіндіктер аймағында екенін зерттедік. Бұл эволюция озық лазерлік көздердің, интеллектуалды басқару жүйелерінің және терең металлургиялық және материалтану білімдерінің синергиясы арқылы жүзеге асады.
Бәсекеге қабілетті болып қалуды қалайтын бизнес үшін лазерлік кесу жүйесінің жетілдірілген көмегімен қандай жаңа материалдарды өңдеуге болатынын түсіну тек академиялық жаттығу емес; бұл стратегиялық артықшылық. Ол жеткізу тізбегін біріктіруге, жеткізу уақытын қысқартуға және бұрын қол жетпеген өнімділік сипаттамалары бар өнімдерді жасауға мүмкіндік береді. Біздің зауытта біз осы шекараларды одан әрі ілгерілетуге дайынбыз. Клиенттерімізде күрделі жоба болған кезде біз жеткізуге дайын екенімізді қамтамасыз ету үшін біз үнемі жаңа материалдарды сынаймыз және процестерімізді жетілдіреміз.
Келесі жобаңыз үшін лазерлік кесудегі соңғы жетістіктерді пайдаланғыңыз келсе, біз сізді шақырамызбізбен хабарласыңы. Tianjin Shenghui Metal Products Co., Ltd компаниясы инновациялардағы серіктесіңіз болсын. Біздің команда сізге материалды өңдеудің нақты қажеттіліктері үшін егжей-тегжейлі талдау мен баға ұсыныстарын ұсынуға дайын. Біздің жетілдірілген лазерлік кесу жүйелеріміздің дәлдігі мен мүмкіндігін бүгін көріңіз.
Жиі қойылатын сұрақтар (ЖҚС)
Осыдан он жыл бұрын мүмкін болмаған жетілдірілген лазерлік кесу жүйелерімен қандай жаңа материалдарды енді өңдеуге болады?
Осыдан он жыл бұрын таза мыс және жез сияқты шағылыстыратын жоғары материалдарды өңдеу өте қиын болды, себебі кері шағылысу лазер көзіне зақым келтіру қаупі бар. Бүгінгі таңда, Tianjin Shenghui Metal Products Co., Ltd. компаниясында қолданылатын жетілдірілген талшықты лазерлік жүйелер кері шағылыстыратын қорғаныспен және осы металдармен оңай сіңетін қысқа толқын ұзындығымен жабдықталған. Оған қоса, техникалық керамика (глинозем, цирконий) және сапфир сияқты кристалды материалдар сияқты сынғыш бейметалдар енді термиялық крекингке жол бермейтін «суық абляцияны» орындайтын ультра қысқа импульстік лазерлер арқылы әдеттегідей кесіледі. Бұл жетістіктер электроника, аэроғарыш және медициналық құрылғылар өндірісінде инновацияларды енгізуге мүмкіндік беретін өңделетін материалдардың ассортиментін екі есе көбейтті.
Лазерлік кесу сапасы CFRP сияқты жаңа материалдармен дәстүрлі металдармен қалай салыстырылады?
Сапа көрсеткіштері әртүрлі, себебі сәтсіздік режимдері әртүрлі. Дәстүрлі металдар үшін сапа жиектердің кедір-бұдырлығы (Ra) және шөгінділер арқылы өлшенеді. Көміртекті талшықты күшейтілген полимер (CFRP) сияқты жаңа материалдар үшін бірінші кезекте жылу әсер ететін аймақ (HAZ) және қабаттасуды қажет етеді. Жетілдірілген лазерлік кесу жүйелері мұны жылу енгізуді азайтатын импульстік талшықты лазерлерді немесе ультракүлгін лазерлерді қолдану арқылы шешеді. Біздің зауытта біз CFRP-де «құрғақ кесу» деп аталатын нәрсеге қол жеткіземіз, мұнда матрицалық материал ерімейді немесе жанбайды және талшықтар таза түрде кесіледі. Бұл кесу сапасына әкеледі, ол көбінесе механикалық фрезерден жоғары болады, өйткені құралдың тозуы немесе діріл болмайды, бұл аэроғарыштық құрылымдық құрамдас бөліктер үшін өте маңызды болып табылатын мыңдаған бөлшектерде жиек сапасын тұрақты қамтамасыз етеді.
Заманауи лазерлік кесу жүйелерімен шағылыстыру қабілеті жоғары металдарды өңдеу кезінде қандай шектеулер бар?
Заманауи жүйелер кері шағылыстың негізгі қаупін жеңгенімен, практикалық шектеулер әлі де бар. Негізгі шектеу - қалыңдығы. Мысты 6 мм-ге дейін сенімді түрде кесуге болатынымызбен, қалың бөліктерді (10 мм-ден жоғары) кесу материалдың жоғары жылу өткізгіштігіне байланысты қиынға соғады, бұл кесу аймағынан жылуды тез таратады. Бұл бірдей қалыңдықтағы болатпен салыстырғанда кесу жылдамдығының төмендеуіне әкелуі мүмкін. Сонымен қатар, материалдың тазалығы маңызды; оттегісіз жоғары өткізгіштік (OFHC) мыс электролиттік берік қадам (ETP) мысынан басқаша кесіледі. Біздің Tianjin Shenghui Metal Products Co., Ltd. инженерлері таза, бүрікпейтін жиекті қамтамасыз ету үшін фокустық орынды реттеу және азотты өте жоғары қысымда пайдалану арқылы осы нюанстарды ескереді, бірақ арнайы қорытпалар химиясын түсіну сәтті нәтиженің кілті болып табылады.
Жетілдірілген лазерлік кесу жүйелері қапталған немесе боялған материалдарды жабынды зақымдамай өңдей ала ма?
Иә, бұл заманауи лазерлік кесудің маңызды артықшылықтарының бірі. Алдын ала боялған немесе қапталған металдарды өңдеген кезде, көбінесе жабынды бетінен қиып тастамай немесе кесілген жиегінен қайта күйдірмей металды кесу мақсаты қойылады. Бұған «жабынға ыңғайлы кесу» деп аталатын нәрсе арқылы қол жеткізіледі. Керфтің ені өте кішкентай талшықты лазерді пайдалану және импульстік пішінді оңтайландыру арқылы біз металды буландырып, қоршаған жабынды бүлінбеген күйде қалдыра аламыз. Мырышпен қапталған болат сияқты материалдар үшін біз сонымен қатар кесу жиегінде мырыштың булануын азайтатын мамандандырылған кесу параметрлерін қолданамыз, бұл процесстен кейінгі мырыш оксидінің (ақ тот) түзілуін азайтады. Біздің лазерлік кесу жүйелері жабынның эстетикалық және қорғаныс қасиеттерін сақтау үшін осы материалдарға арналған арнайы рецепттермен бағдарламаланған.
Жаңа техникалық керамика мен әйнекті кесу үшін қандай нақты лазерлік параметрлер ең маңызды болып табылады?
Техникалық керамика мен шыны үшін ең маңызды параметр енді тек қуат емес, толқын ұзындығы мен импульс ұзақтығы. Бұл материалдар стандартты инфрақызыл талшықты лазерлер үшін мөлдір, сондықтан олар кремний диоксиді құрылымы сіңіретін CO2 лазерін (9,3 мкм - 10,6 мкм толқын ұзындығы) немесе жоғары дәлдіктегі «суық кесу» үшін жасыл/УК лазерін қажет етеді. Импульс ұзақтығы бірдей маңызды; біз пикосекундтық немесе фемтосекундтық импульстарды қолданамыз. Бұл өте қысқа (секундтың квадриллионнан бір бөлігі), ол энергияны соншалықты жылдам жеткізеді, сондықтан материал ерімей-ақ қатты күйден газға тікелей сублимацияланады. Бұл «суық абляция» процесі керамикалық матрицадағы микро крекинг пен жылу кернеуін болдырмау үшін өте маңызды. Сонымен қатар, кесудің тік және дәл болуын қамтамасыз ету үшін фокустық нүктенің орналасуы микроннан төмен дәлдікпен басқарылуы керек.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик